
Enkapsulant to przezroczysta folia polimerowa, w której zatapia się ogniwa podczas laminacji modułu. Leży po obu stronach ogniw: łączy je ze szkłem i z backsheetem albo z tylnym szkłem, amortyzuje naprężenia, izoluje elektrycznie i przepuszcza światło. Przed laminacją jest mlecznobiałą folią, po stopieniu i usieciowaniu staje się przezroczysta.
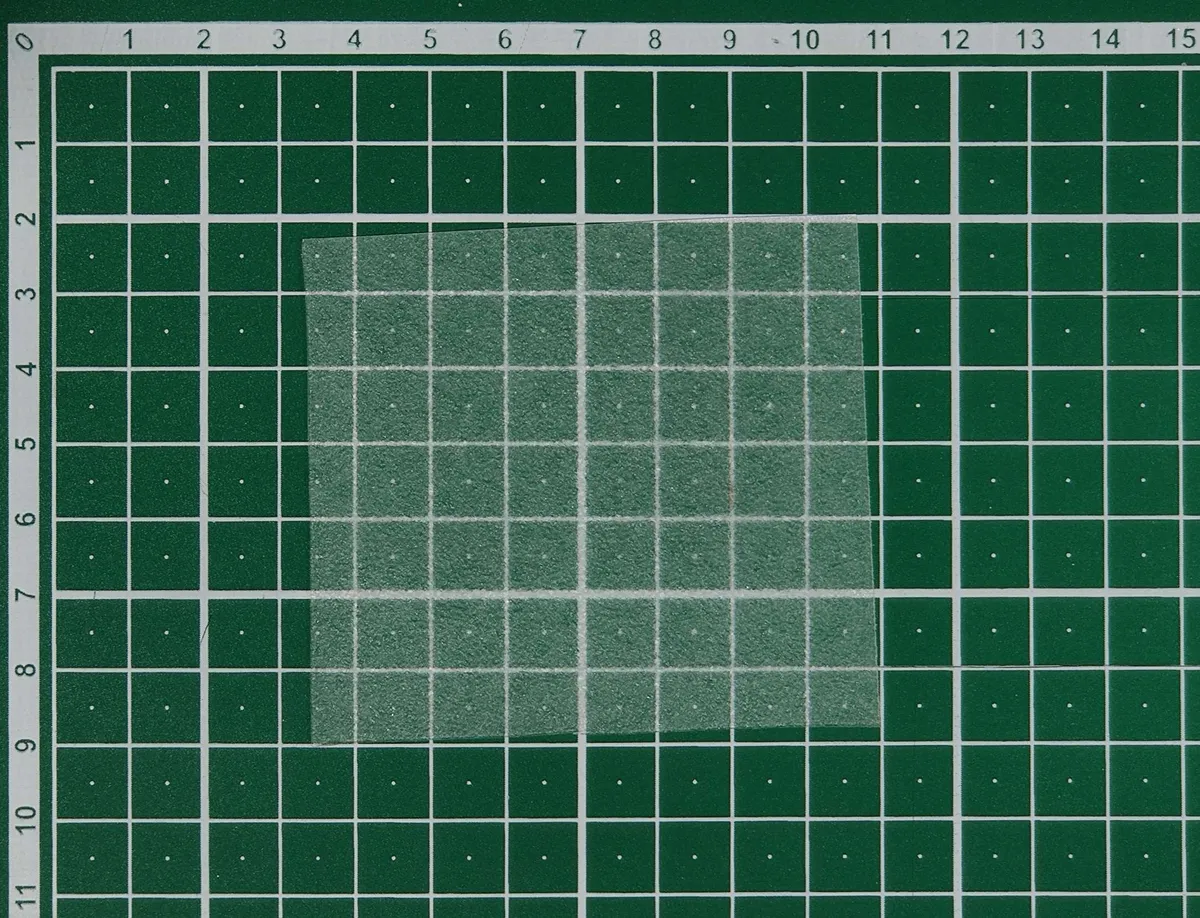

Trzy główne materiały
- EVA (kopolimer etylenu i octanu winylu) to klasyczny, najtańszy enkapsulant. Jego słabość: przy starzeniu w wilgoci i cieple wydziela kwas octowy, który koroduje metalizację ogniw i połączenia.
- POE (elastomer poliolefinowy) kwasu nie tworzy. W badaniu Spinelli i współpracowników (2022) jego rezystywność skrośna była 1000 razy wyższa niż EVA, a POE ogólnie słabiej przepuszcza parę wodną. Obie cechy ograniczają ryzyko degradacji indukowanej napięciem (PID).
- EPE to folia współwytłaczana, warstwa POE między warstwami EVA. Łączy zalety obu i zużywa mniej drogiej żywicy POE, więc często trafia do modułów szkło-szkło z ogniwami TOPCon i HJT.
Dlaczego to ważne przy nowych ogniwach
W module szkło-szkło kwas octowy z EVA nie ma którędy uciec i zostaje w laminacie, co przyspiesza korozję. Ogniwa TOPCon i HJT są przy tym bardziej wrażliwe na wilgoć niż PERC: raport IEA PVPS z 2025 roku wymienia korozję metalizacji TOPCon i degradację HJT związaną z sodem jako główne mechanizmy, które ogranicza właśnie enkapsulant o wysokiej rezystywności i niskiej przepuszczalności pary wodnej.
Nie każdy POE jest jednak lepszy od każdej EVA. W badaniu „Buyer aware” (2024) minimoduły TOPCon szkło-szkło z EVA traciły w długim teście wilgotnego gorąca do około połowy mocy, a większość wersji z POE tylko kilka procent, ale jedna z badanych folii POE wypadła gorzej niż EVA. Liczy się konkretna receptura i czystość procesu, a nie sam skrót na karcie.
Starzenie i co sprawdzić
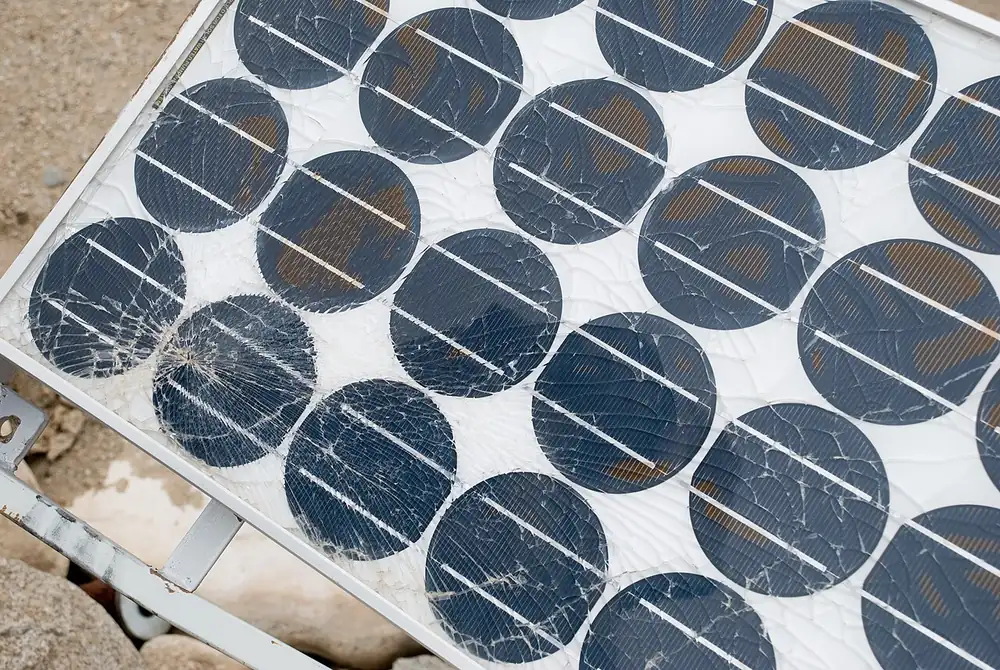
Najbardziej znany objaw starzenia enkapsulantu to żółknięcie i brązowienie EVA pod wpływem UV i temperatury, które IEA PVPS opisuje jako jedną z typowych usterek starszych modułów. Widać je jako brązowe plamy nad ogniwami i oznacza spadek przepuszczalności światła.

Karty katalogowe rzadko podają enkapsulant w tabeli; szukaj go w opisie budowy („POE”, „EPE”, „anti-PID”) albo w liście materiałów (BOM) z certyfikatu. Przy modułach szkło-szkło z TOPCon lub HJT warto o niego zapytać dostawcę.
Źródła
- Spinella i in., Chemical and mechanical interfacial degradation in bifacial glass/glass and glass/transparent backsheet photovoltaic modules, Progress in Photovoltaics 2022 (rezystywność POE i EVA, kwas octowy w laminacie szkło-szkło)
- Buyer aware: Three new failure modes in TOPCon modules absent from PERC technology, Solar Energy Materials and Solar Cells 2024
- IEA PVPS Task 13, Degradation and Failure Modes in New Photovoltaic Cell and Module Technologies, raport T13-30:2025
- IEA PVPS Task 13, Review of Failures of Photovoltaic Modules, raport T13-01:2014 (przebarwienia enkapsulantu)
- TaiyangNews, PV Module Encapsulation Technology Update (folie EPE)